Automatisierung
Schweißautomation für Tellerhalter
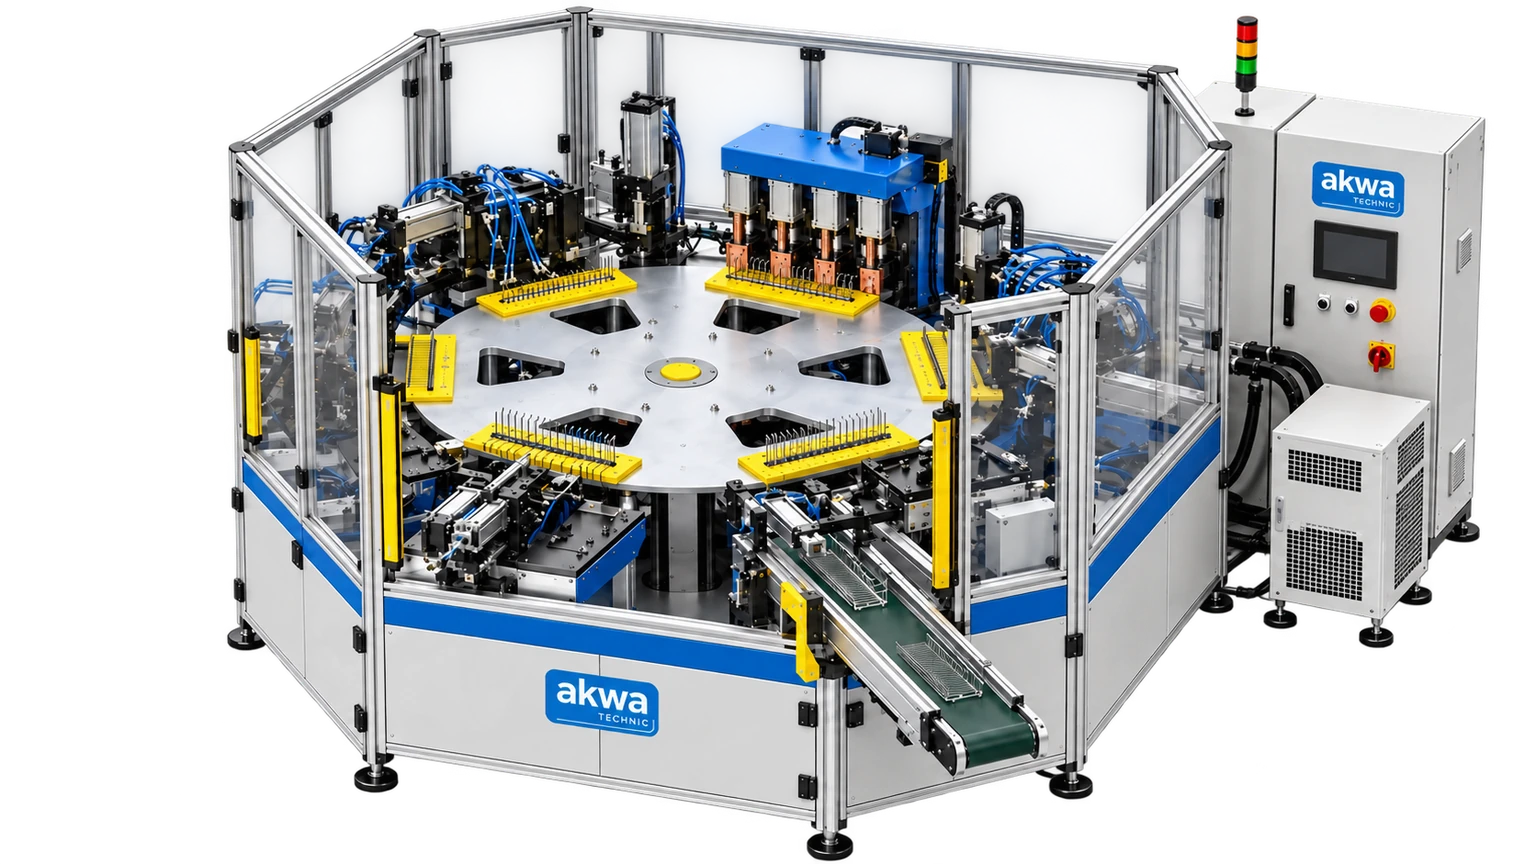
Die AKWA Technic Schweißautomation für Tellerhalter vereint das Laden, Positionieren und Schweißen der Rückgrat- und Stiftdrähte sowie den automatischen Austransport fertiger Teile in einer Produktionszelle. Beide Typen haben eine Zykluszeit von 4 Sekunden. Der 6-Stationen-Typ mit servogesteuertem Laschenbiegen und der 4-Stationen-Typ ohne Biegen sind mit 4 × 60 kVA AC- oder 4 × 111 kVA MFDC-Schweißtransformatoren erhältlich.
Die Konfiguration variiert je nach Modell und Anwendung.
Angebot anfragen AC / MFDC · Technisches Datenblatt öffnenBenötigen Sie Hilfe? +90 (212) 485 88 71
PRODUKTIONSKONFIGURATIONEN
Konfigurieren Sie Ihre Maschine.
Wählen Sie zwischen zwei Stationslayouts und zwei Schweißtechnologien.
Konfiguration: 6 Stationen · AC
Technische Werte des gewählten Modells
| Stationsanzahl | 6 |
| Zykluszeit | 4 s |
| Laschenbiegen | Servogesteuert |
| Transformatoranzahl | 4 |
| Nennleistung je Transformator | 60 kVA |
| Einschaltdauer der Nennleistung | 50% |
| Schweißtechnologie | Wechselstrom (AC) |
| Betriebsfrequenz | 50/60 Hz |
| Referenz-Sekundärspannung | 7,1 V |
| Kühlungsart | Wassergekühlt |
Technische Werte stammen aus den bereitgestellten aktuellen Produktinformationen.
AC / MFDC · Schweißautomation für Tellerhalter
| AC / MFDC | 6 Stationen · AC | 6 Stationen · MFDC | 4 Stationen · AC | 4 Stationen · MFDC |
|---|---|---|---|---|
| Stationsanzahl | 6 | 6 | 4 | 4 |
| Zykluszeit | 4 s | 4 s | 4 s | 4 s |
| Laschenbiegen | Servogesteuert | Servogesteuert | Keine | Keine |
| Transformatoranzahl | 4 | 4 | 4 | 4 |
| Nennleistung je Transformator | 60 kVA | 111 kVA | 60 kVA | 111 kVA |
| Einschaltdauer der Nennleistung | 50% | 20% | 50% | 20% |
| Schweißtechnologie | Wechselstrom (AC) | Mittelfrequenz-Gleichstrom (MFDC) | Wechselstrom (AC) | Mittelfrequenz-Gleichstrom (MFDC) |
| Betriebsfrequenz | 50/60 Hz | 1000 Hz | 50/60 Hz | 1000 Hz |
| Referenz-Sekundärspannung | 7,1 V | 8,3 V | 7,1 V | 8,3 V |
| Kühlungsart | Wassergekühlt | Wassergekühlt | Wassergekühlt | Wassergekühlt |
6-Stationen-Typ: Schweißen und servogesteuertes Laschenbiegen
Die Rückgratdrähte der Tragstruktur werden in die Vorrichtung eingelegt. Führungen und Halter fixieren sie während der Bearbeitung in der richtigen Position.
Die Stiftdrähte zum Halten der Teller werden entsprechend der Produktgeometrie in eine Kammvorrichtung übertragen.
Drahtposition und Teileanwesenheit werden geprüft. Die Drähte werden für das Schweißen zentriert und fixiert.
Die Verbindungen zwischen Stift- und Rückgratdrähten werden mit einer Schweißgruppe aus vier Transformatoren geschweißt. AC oder MFDC wird nach Produktionsbedarf gewählt.
Die Laschen des Tellerhalters werden mit einem servogesteuerten Biegemechanismus geformt. Das Laschenbiegen wird innerhalb der Schweißautomation abgeschlossen.
Der fertige Tellerhalter wird aus der Vorrichtung entnommen und auf den Auslauf-Förderer übertragen. Der Rundtisch bereitet den nächsten Zyklus vor.
4-Stationen-Typ: Schweißautomation ohne Biegen
Die Rückgratdrähte der Tragstruktur werden in die Vorrichtung eingelegt. Führungen und Halter fixieren sie während der Bearbeitung in der richtigen Position.
Stiftdrähte werden in die Kammvorrichtung übertragen; Anordnung und Position der Drähte werden vor dem Schweißen geprüft.
Die Verbindungen zwischen Stift- und Rückgratdrähten werden mit einer Schweißgruppe aus vier Transformatoren geschweißt. AC oder MFDC wird nach Produktionsbedarf gewählt.
Der fertige Tellerhalter wird aus der Vorrichtung entnommen und auf den Auslauf-Förderer übertragen. Der Rundtisch bereitet den nächsten Zyklus vor.
FÜR IHRE ANWENDUNG ENTWICKELT
Präzision bis ins Detail.
Angaben zur Produktfamilie aus dem aktuellen Akwa Technic-Katalog. Das Original-Datenblatt enthält modellspezifische Werte, Abmessungen, Ausstattung und Betriebsanforderungen.
| Zykluszeit | 4 s |
| Stationsanzahl | 6 / 4 |
| Nennleistung je Transformator | AC: 60 kVA (%50 DT) / MFDC: 111 kVA (%20 DT) |
Produkteigenschaften
- 6-Stationen-Typ: Schweißen und servogesteuertes Laschenbiegen - 1. Laden der Rückgratdrähte: Die Rückgratdrähte der Tragstruktur werden in die Vorrichtung eingelegt. Führungen und Halter fixieren sie während der Bearbeitung in der richtigen Position.
- 6-Stationen-Typ: Schweißen und servogesteuertes Laschenbiegen - 2. Laden der Stiftdrähte: Die Stiftdrähte zum Halten der Teller werden entsprechend der Produktgeometrie in eine Kammvorrichtung übertragen.
- 6-Stationen-Typ: Schweißen und servogesteuertes Laschenbiegen - 3. Zentrierung und Teilekontrolle: Drahtposition und Teileanwesenheit werden geprüft. Die Drähte werden für das Schweißen zentriert und fixiert.
- 6-Stationen-Typ: Schweißen und servogesteuertes Laschenbiegen - 4. Vierkopf-Widerstandsschweißen: Die Verbindungen zwischen Stift- und Rückgratdrähten werden mit einer Schweißgruppe aus vier Transformatoren geschweißt. AC oder MFDC wird nach Produktionsbedarf gewählt.
- 6-Stationen-Typ: Schweißen und servogesteuertes Laschenbiegen - 5. Servogesteuertes Laschenbiegen: Die Laschen des Tellerhalters werden mit einem servogesteuerten Biegemechanismus geformt. Das Laschenbiegen wird innerhalb der Schweißautomation abgeschlossen.
- 6-Stationen-Typ: Schweißen und servogesteuertes Laschenbiegen - 6. Automatische Entladung: Der fertige Tellerhalter wird aus der Vorrichtung entnommen und auf den Auslauf-Förderer übertragen. Der Rundtisch bereitet den nächsten Zyklus vor.
- 4-Stationen-Typ: Schweißautomation ohne Biegen - 1. Laden der Rückgratdrähte: Die Rückgratdrähte der Tragstruktur werden in die Vorrichtung eingelegt. Führungen und Halter fixieren sie während der Bearbeitung in der richtigen Position.
- 4-Stationen-Typ: Schweißautomation ohne Biegen - 2. Stiftdrahtladen und Positionskontrolle: Stiftdrähte werden in die Kammvorrichtung übertragen; Anordnung und Position der Drähte werden vor dem Schweißen geprüft.
- 4-Stationen-Typ: Schweißautomation ohne Biegen - 3. Vierkopf-Widerstandsschweißen: Die Verbindungen zwischen Stift- und Rückgratdrähten werden mit einer Schweißgruppe aus vier Transformatoren geschweißt. AC oder MFDC wird nach Produktionsbedarf gewählt.
- 4-Stationen-Typ: Schweißautomation ohne Biegen - 4. Automatische Entladung: Der fertige Tellerhalter wird aus der Vorrichtung entnommen und auf den Auslauf-Förderer übertragen. Der Rundtisch bereitet den nächsten Zyklus vor.