Автоматизация
Автоматизация сварки держателей тарелок
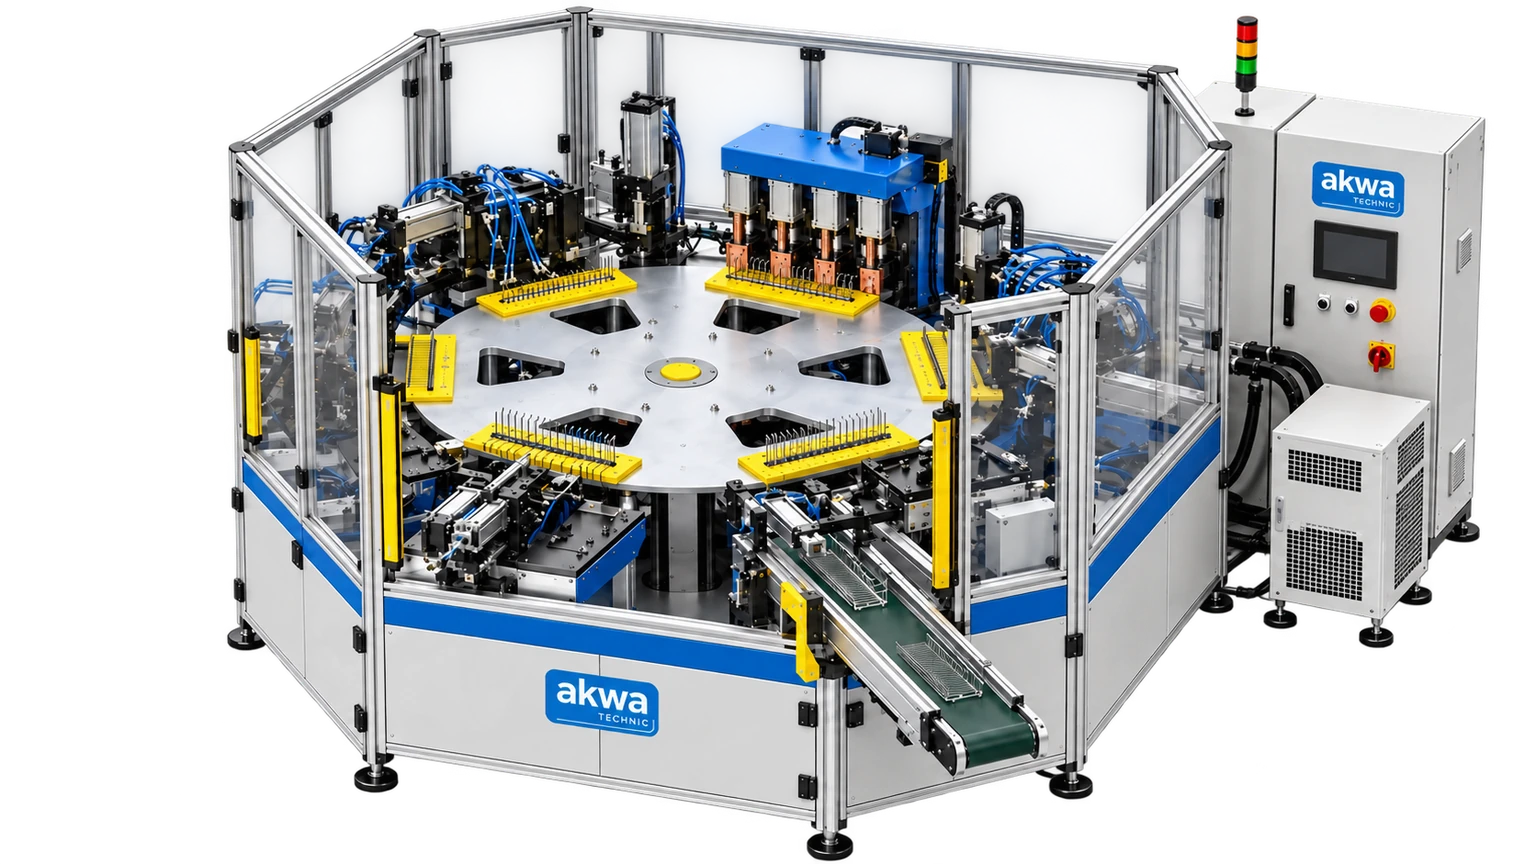
Автоматизация AKWA Technic для сварки держателей тарелок объединяет загрузку, позиционирование и сварку несущих проволок и проволочных штырей с автоматической передачей готовых деталей на выход в одной ячейке. Время цикла обоих типов составляет 4 секунды. Доступны 6-станционный тип с сервогибкой ушек и 4-станционный тип без гибки, каждый с трансформаторами 4 × 60 кВА AC или 4 × 111 кВА MFDC.
Конфигурации зависят от модели и применения.
Запросить предложение AC / MFDC · Открыть технический листНужна помощь? +90 (212) 485 88 71
ПРОИЗВОДСТВЕННЫЕ КОНФИГУРАЦИИ
Настройте свой станок.
Выберите одну из двух схем станций и двух технологий сварки.
Конфигурация: 6 станций · AC
Технические значения выбранной модели
| Количество станций | 6 |
| Время цикла | 4 s |
| Гибка ушек | Сервоприводная |
| Количество трансформаторов | 4 |
| Мощность одного трансформатора | 60 kVA |
| ПВ номинальной мощности | 50% |
| Технология сварки | Переменный ток (AC) |
| Рабочая частота | 50/60 Hz |
| Опорное вторичное напряжение | 7,1 V |
| Тип охлаждения | Водяное охлаждение |
Технические значения перенесены из предоставленной актуальной информации об изделии.
AC / MFDC · Автоматизация сварки держателей тарелок
| AC / MFDC | 6 станций · AC | 6 станций · MFDC | 4 станций · AC | 4 станций · MFDC |
|---|---|---|---|---|
| Количество станций | 6 | 6 | 4 | 4 |
| Время цикла | 4 s | 4 s | 4 s | 4 s |
| Гибка ушек | Сервоприводная | Сервоприводная | Отсутствует | Отсутствует |
| Количество трансформаторов | 4 | 4 | 4 | 4 |
| Мощность одного трансформатора | 60 kVA | 111 kVA | 60 kVA | 111 kVA |
| ПВ номинальной мощности | 50% | 20% | 50% | 20% |
| Технология сварки | Переменный ток (AC) | Среднечастотный постоянный ток (MFDC) | Переменный ток (AC) | Среднечастотный постоянный ток (MFDC) |
| Рабочая частота | 50/60 Hz | 1000 Hz | 50/60 Hz | 1000 Hz |
| Опорное вторичное напряжение | 7,1 V | 8,3 V | 7,1 V | 8,3 V |
| Тип охлаждения | Водяное охлаждение | Водяное охлаждение | Водяное охлаждение | Водяное охлаждение |
6-станционный тип: Сварка и сервогибка ушек
Несущие проволоки, образующие каркас держателя, укладываются в оснастку. Направляющие и зажимы удерживают их в правильном положении при обработке.
Проволочные штыри, поддерживающие тарелки, передаются в гребенчатую оснастку с шагом, соответствующим геометрии изделия.
Проверяются положение проволок и наличие деталей. Проволоки центрируются и фиксируются для сварки.
Соединения штырей с несущими проволоками свариваются группой из четырех трансформаторов. Технология AC или MFDC выбирается по требованиям производства.
Ушки держателя формируются сервоприводным гибочным механизмом. Гибка завершается внутри сварочной автоматики.
Готовый держатель извлекается из оснастки и передается на выходной конвейер. Поворотный стол подготавливается к следующему циклу.
4-станционный тип: Автоматизация сварки без гибки
Несущие проволоки, образующие каркас держателя, укладываются в оснастку. Направляющие и зажимы удерживают их в правильном положении при обработке.
Штыри передаются в гребенчатую оснастку; перед сваркой проверяются расположение и положение проволок.
Соединения штырей с несущими проволоками свариваются группой из четырех трансформаторов. Технология AC или MFDC выбирается по требованиям производства.
Готовый держатель извлекается из оснастки и передается на выходной конвейер. Поворотный стол подготавливается к следующему циклу.
СОЗДАНО ПОД ВАШУ ЗАДАЧУ
Точность в каждой детали.
Характеристики серии из текущего каталога Akwa Technic. Оригинальная техническая карта содержит параметры конкретной модели, размеры, оснащение и требования к эксплуатации.
| Время цикла | 4 s |
| Количество станций | 6 / 4 |
| Мощность одного трансформатора | AC: 60 kVA (%50 DT) / MFDC: 111 kVA (%20 DT) |
Особенности продукта
- 6-станционный тип: Сварка и сервогибка ушек - 1. Загрузка несущих проволок: Несущие проволоки, образующие каркас держателя, укладываются в оснастку. Направляющие и зажимы удерживают их в правильном положении при обработке.
- 6-станционный тип: Сварка и сервогибка ушек - 2. Загрузка проволочных штырей: Проволочные штыри, поддерживающие тарелки, передаются в гребенчатую оснастку с шагом, соответствующим геометрии изделия.
- 6-станционный тип: Сварка и сервогибка ушек - 3. Центрирование и контроль деталей: Проверяются положение проволок и наличие деталей. Проволоки центрируются и фиксируются для сварки.
- 6-станционный тип: Сварка и сервогибка ушек - 4. Четырехголовочная контактная сварка: Соединения штырей с несущими проволоками свариваются группой из четырех трансформаторов. Технология AC или MFDC выбирается по требованиям производства.
- 6-станционный тип: Сварка и сервогибка ушек - 5. Сервогибка ушек: Ушки держателя формируются сервоприводным гибочным механизмом. Гибка завершается внутри сварочной автоматики.
- 6-станционный тип: Сварка и сервогибка ушек - 6. Автоматическая выгрузка: Готовый держатель извлекается из оснастки и передается на выходной конвейер. Поворотный стол подготавливается к следующему циклу.
- 4-станционный тип: Автоматизация сварки без гибки - 1. Загрузка несущих проволок: Несущие проволоки, образующие каркас держателя, укладываются в оснастку. Направляющие и зажимы удерживают их в правильном положении при обработке.
- 4-станционный тип: Автоматизация сварки без гибки - 2. Загрузка штырей и контроль положения: Штыри передаются в гребенчатую оснастку; перед сваркой проверяются расположение и положение проволок.
- 4-станционный тип: Автоматизация сварки без гибки - 3. Четырехголовочная контактная сварка: Соединения штырей с несущими проволоками свариваются группой из четырех трансформаторов. Технология AC или MFDC выбирается по требованиям производства.
- 4-станционный тип: Автоматизация сварки без гибки - 4. Автоматическая выгрузка: Готовый держатель извлекается из оснастки и передается на выходной конвейер. Поворотный стол подготавливается к следующему циклу.