Automazione
Automazione di Saldatura Portapiatti
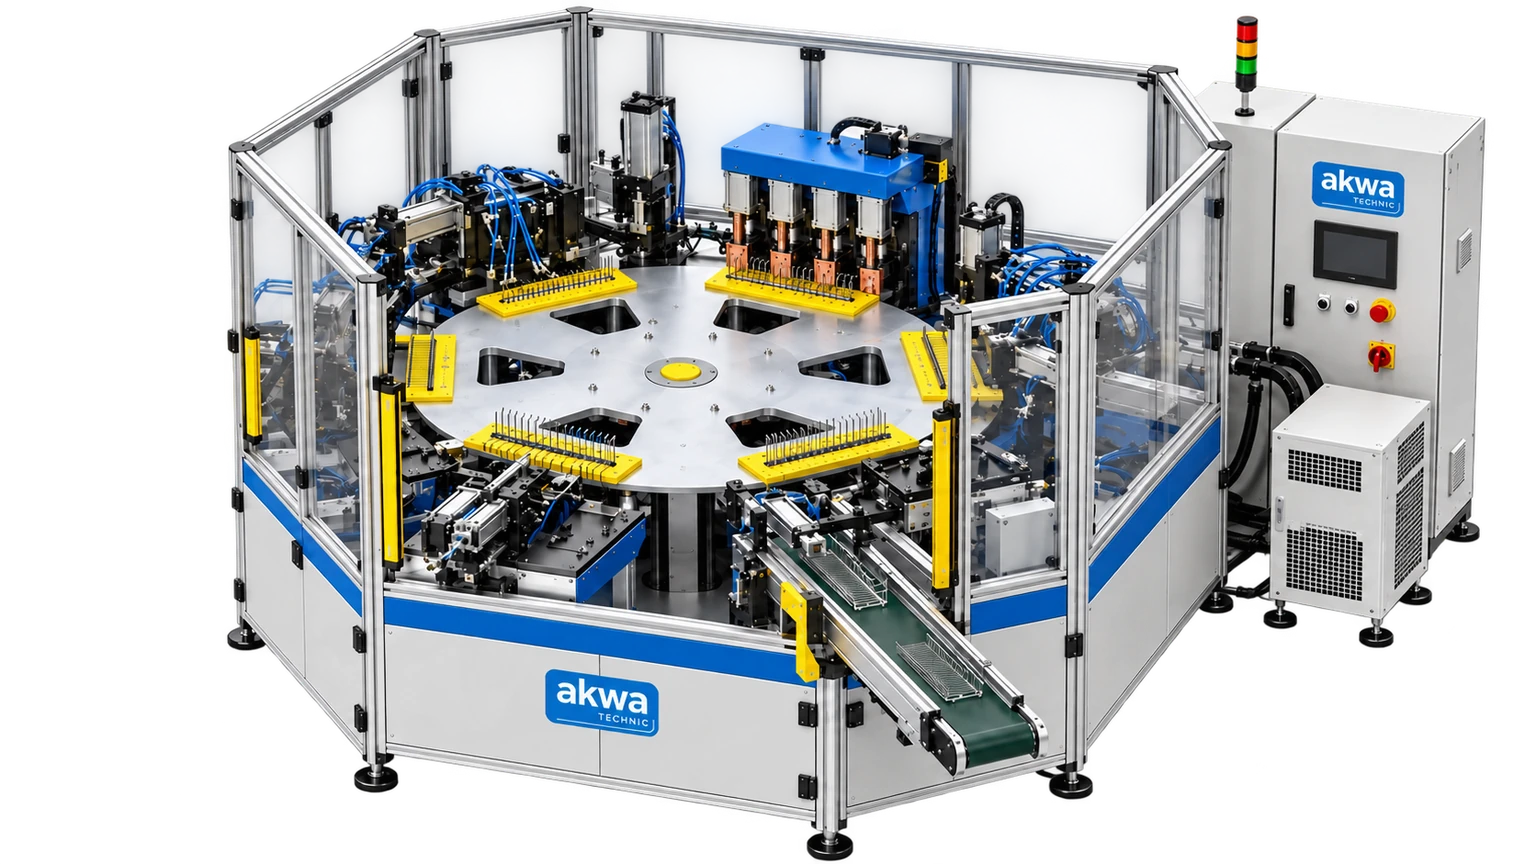
L’automazione AKWA Technic per la saldatura dei portapiatti integra carico, posizionamento e saldatura dei fili portanti e dei perni con il trasferimento automatico dei pezzi finiti all’uscita in un’unica cella. Entrambi i tipi hanno un ciclo di 4 secondi. Il tipo a 6 stazioni con piegatura servoassistita delle linguette e quello a 4 stazioni senza piegatura sono disponibili con trasformatori di saldatura 4 × 60 kVA AC oppure 4 × 111 kVA MFDC.
Le configurazioni variano in base al modello e all'applicazione.
Richiedi un preventivo AC / MFDC · Apri scheda tecnicaServe aiuto? +90 (212) 485 88 71
CONFIGURAZIONI PRODUTTIVE
Configura la tua macchina.
Scegli tra due disposizioni delle stazioni e due tecnologie di saldatura.
Configurazione: 6 stazioni · AC
Valori tecnici del modello selezionato
| Numero di stazioni | 6 |
| Tempo ciclo | 4 s |
| Piegatura linguette | Servoassistita |
| Numero di trasformatori | 4 |
| Potenza nominale per trasformatore | 60 kVA |
| Ciclo di lavoro della potenza nominale | 50% |
| Tecnologia di saldatura | Corrente alternata (AC) |
| Frequenza operativa | 50/60 Hz |
| Tensione secondaria di riferimento | 7,1 V |
| Tipo di raffreddamento | Raffreddamento ad acqua |
I valori tecnici provengono dalle informazioni aggiornate sul prodotto fornite.
AC / MFDC · Automazione di Saldatura Portapiatti
| AC / MFDC | 6 stazioni · AC | 6 stazioni · MFDC | 4 stazioni · AC | 4 stazioni · MFDC |
|---|---|---|---|---|
| Numero di stazioni | 6 | 6 | 4 | 4 |
| Tempo ciclo | 4 s | 4 s | 4 s | 4 s |
| Piegatura linguette | Servoassistita | Servoassistita | Assente | Assente |
| Numero di trasformatori | 4 | 4 | 4 | 4 |
| Potenza nominale per trasformatore | 60 kVA | 111 kVA | 60 kVA | 111 kVA |
| Ciclo di lavoro della potenza nominale | 50% | 20% | 50% | 20% |
| Tecnologia di saldatura | Corrente alternata (AC) | Corrente continua a media frequenza (MFDC) | Corrente alternata (AC) | Corrente continua a media frequenza (MFDC) |
| Frequenza operativa | 50/60 Hz | 1000 Hz | 50/60 Hz | 1000 Hz |
| Tensione secondaria di riferimento | 7,1 V | 8,3 V | 7,1 V | 8,3 V |
| Tipo di raffreddamento | Raffreddamento ad acqua | Raffreddamento ad acqua | Raffreddamento ad acqua | Raffreddamento ad acqua |
Tipo a 6 stazioni: Saldatura e piegatura servoassistita delle linguette
I fili portanti che costituiscono la struttura del portapiatti vengono inseriti nell’attrezzatura. Guide e morsetti li mantengono nella corretta posizione durante la lavorazione.
I fili dei perni che sostengono i piatti vengono trasferiti nell’attrezzatura a pettine con spaziature adatte alla geometria del prodotto.
Si controllano posizione dei fili e presenza dei pezzi. I fili vengono centrati e bloccati per la saldatura.
Le giunzioni tra fili dei perni e fili portanti vengono saldate dal gruppo con quattro trasformatori. La tecnologia AC o MFDC viene scelta secondo le esigenze produttive.
Le linguette del portapiatti vengono formate dal meccanismo servoassistito. La piegatura viene completata all’interno dell’automazione di saldatura.
Il portapiatti finito viene prelevato dall’attrezzatura e trasferito al convogliatore di uscita. La tavola rotante si prepara al ciclo successivo.
Tipo a 4 stazioni: Automazione di saldatura senza piegatura
I fili portanti che costituiscono la struttura del portapiatti vengono inseriti nell’attrezzatura. Guide e morsetti li mantengono nella corretta posizione durante la lavorazione.
I fili dei perni vengono trasferiti all’attrezzatura a pettine; disposizione e posizione dei fili vengono controllate prima della saldatura.
Le giunzioni tra fili dei perni e fili portanti vengono saldate dal gruppo con quattro trasformatori. La tecnologia AC o MFDC viene scelta secondo le esigenze produttive.
Il portapiatti finito viene prelevato dall’attrezzatura e trasferito al convogliatore di uscita. La tavola rotante si prepara al ciclo successivo.
COSTRUITO INTORNO ALLA VOSTRA APPLICAZIONE
Precisione in ogni dettaglio.
Specifiche di famiglia dal catalogo Akwa Technic attuale. La scheda tecnica originale include valori a livello di modello, dimensioni, dotazioni e requisiti operativi.
| Tempo ciclo | 4 s |
| Numero di stazioni | 6 / 4 |
| Potenza nominale per trasformatore | AC: 60 kVA (%50 DT) / MFDC: 111 kVA (%20 DT) |
Caratteristiche del prodotto
- Tipo a 6 stazioni: Saldatura e piegatura servoassistita delle linguette - 1. Carico dei fili portanti: I fili portanti che costituiscono la struttura del portapiatti vengono inseriti nell’attrezzatura. Guide e morsetti li mantengono nella corretta posizione durante la lavorazione.
- Tipo a 6 stazioni: Saldatura e piegatura servoassistita delle linguette - 2. Carico dei fili dei perni: I fili dei perni che sostengono i piatti vengono trasferiti nell’attrezzatura a pettine con spaziature adatte alla geometria del prodotto.
- Tipo a 6 stazioni: Saldatura e piegatura servoassistita delle linguette - 3. Centraggio e controllo dei pezzi: Si controllano posizione dei fili e presenza dei pezzi. I fili vengono centrati e bloccati per la saldatura.
- Tipo a 6 stazioni: Saldatura e piegatura servoassistita delle linguette - 4. Saldatura a resistenza a quattro teste: Le giunzioni tra fili dei perni e fili portanti vengono saldate dal gruppo con quattro trasformatori. La tecnologia AC o MFDC viene scelta secondo le esigenze produttive.
- Tipo a 6 stazioni: Saldatura e piegatura servoassistita delle linguette - 5. Piegatura servoassistita delle linguette: Le linguette del portapiatti vengono formate dal meccanismo servoassistito. La piegatura viene completata all’interno dell’automazione di saldatura.
- Tipo a 6 stazioni: Saldatura e piegatura servoassistita delle linguette - 6. Scarico automatico: Il portapiatti finito viene prelevato dall’attrezzatura e trasferito al convogliatore di uscita. La tavola rotante si prepara al ciclo successivo.
- Tipo a 4 stazioni: Automazione di saldatura senza piegatura - 1. Carico dei fili portanti: I fili portanti che costituiscono la struttura del portapiatti vengono inseriti nell’attrezzatura. Guide e morsetti li mantengono nella corretta posizione durante la lavorazione.
- Tipo a 4 stazioni: Automazione di saldatura senza piegatura - 2. Carico dei fili dei perni e controllo della posizione: I fili dei perni vengono trasferiti all’attrezzatura a pettine; disposizione e posizione dei fili vengono controllate prima della saldatura.
- Tipo a 4 stazioni: Automazione di saldatura senza piegatura - 3. Saldatura a resistenza a quattro teste: Le giunzioni tra fili dei perni e fili portanti vengono saldate dal gruppo con quattro trasformatori. La tecnologia AC o MFDC viene scelta secondo le esigenze produttive.
- Tipo a 4 stazioni: Automazione di saldatura senza piegatura - 4. Scarico automatico: Il portapiatti finito viene prelevato dall’attrezzatura e trasferito al convogliatore di uscita. La tavola rotante si prepara al ciclo successivo.