Automatisierung
Automatische Junction-Box-Produktionslinie
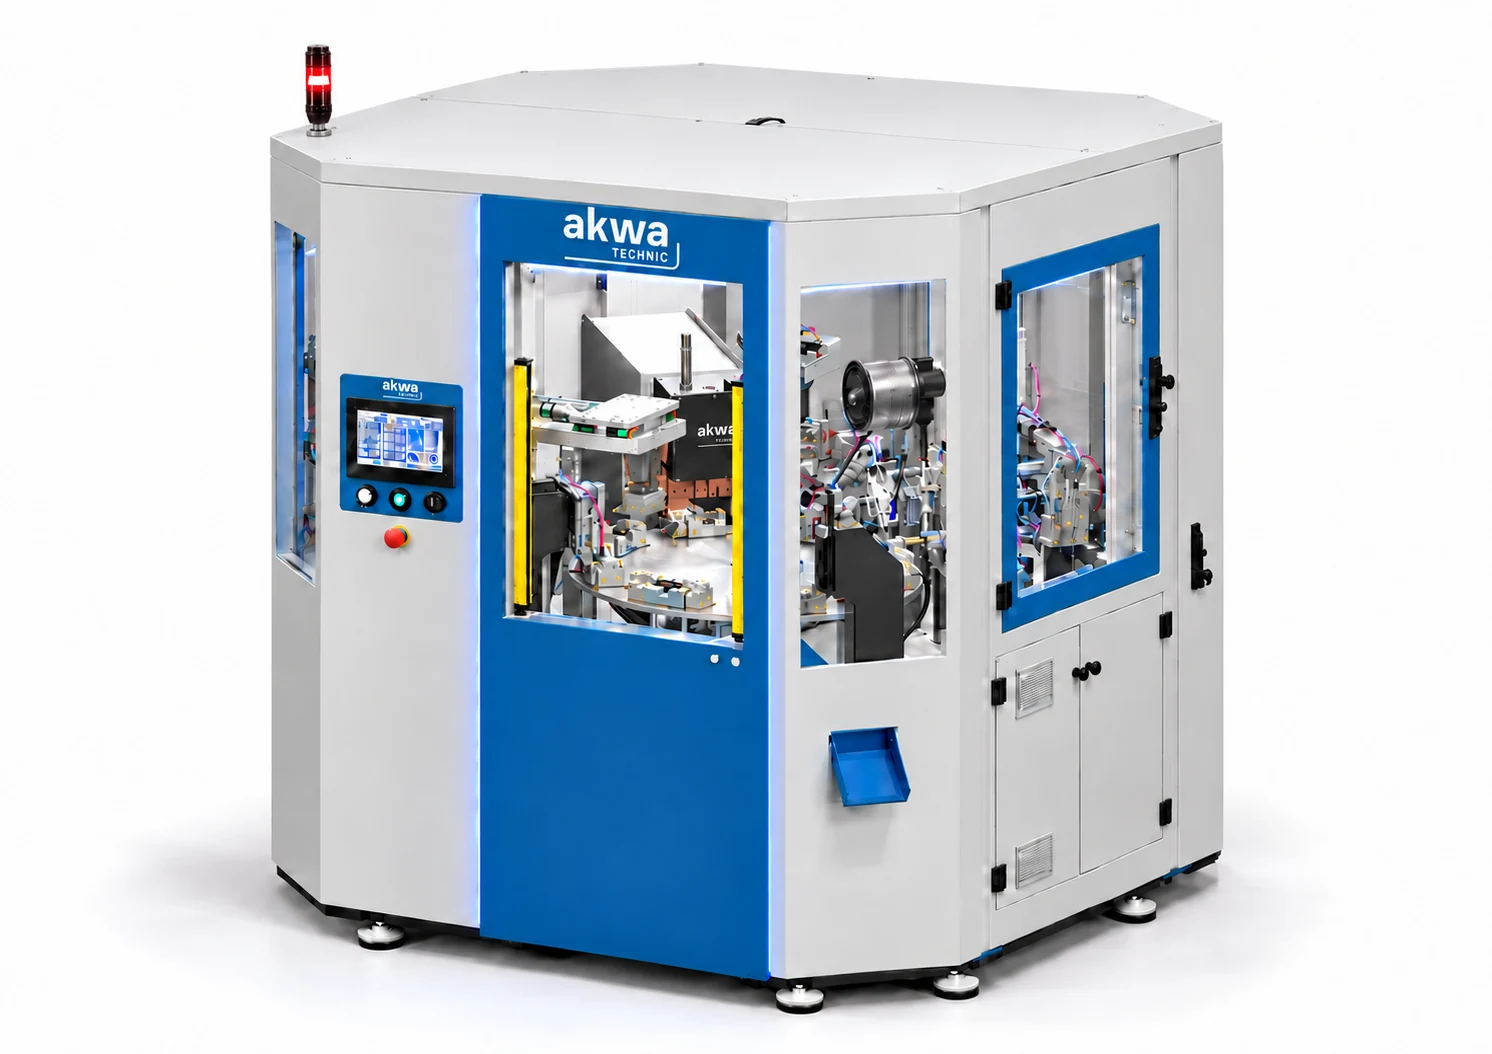
Fertigt Anschlussdosen für Solarmodule auf einem Rundtisch mit acht Stationen. Die Linie kombiniert Kunststoffvernieten mittels Heißpresse, Schneiden und Einsetzen von Dioden vom Band, MFDC-Schweißen, zwei Lötbadfüllungen, Kontrolle und/oder Markierung sowie automatische Entladung. An der ersten Station sind Bedienerbeladung oder optionale automatische Zuführung möglich.
Die Konfiguration variiert je nach Modell und Anwendung.
Angebot anfragen MFDC · Technisches Datenblatt öffnenBenötigen Sie Hilfe? +90 (212) 485 88 71
ECHTE DATEN AUS DEM DATENBLATT
Konfigurieren Sie Ihre Maschine.
Die Ergebnisse sind die Modellwerte aus dem Original-Datenblatt.
Modellcode: APDT8/111mf
Technische Werte des gewählten Modells
| Nennleistung (20 % ED) | 111 kVA |
| S1P | 54 kVA |
| Nennleistung (50 % ED) | 70 kVA |
| Sekundärspannung (V2) | 8,3 V |
| I2P | 6 kA |
| Backenöffnung | 20 mm |
| Schweißbackenhub | 30 mm |
| Luftdruck | 2 / 8 bar |
| Kapazität | 600 Stück/Stunde |
| Elektrodenkraft | 75 daN |
| Kühlwassereingangstemperatur (min.-max.) | 16 / 21 °C |
| Kühlwasserzufluss (min.) | 14 l/min |
| Transformatorkühlung | Wasser |
| Gewicht | 2250 ± 50 kg |
| Abmessungen (B × L × H) | 1800 × 1950 × 2050 mm |
| Versorgungsspannung / Phasen | 500 V · 50/60 Hz · 3 Phasen |
| Träge Netzsicherung | 125 A |
| Versorgungskabel (≤10 m) | 2 × 35 + 16 mm² |
Alle Werte stammen unverändert aus dem originalen mehrsprachigen Datenblatt.
MFDC · Automatische Junction-Box-Produktionslinie
| MFDC | APDT8/111mf |
|---|---|
| Nennleistung (20 % ED) | 111 kVA |
| S1P | 54 kVA |
| Nennleistung (50 % ED) | 70 kVA |
| Sekundärspannung (V2) | 8,3 V |
| I2P | 6 kA |
| Backenöffnung | 20 mm |
| Schweißbackenhub | 30 mm |
| Luftdruck | 2 / 8 bar |
| Kapazität | 600 Stück/Stunde |
| Elektrodenkraft | 75 daN |
| Kühlwassereingangstemperatur (min.-max.) | 16 / 21 °C |
| Kühlwasserzufluss (min.) | 14 l/min |
| Transformatorkühlung | Wasser |
| Gewicht | 2250 ± 50 kg |
| Abmessungen (B × L × H) | 1800 × 1950 × 2050 mm |
| Versorgungsspannung / Phasen | 500 V · 50/60 Hz · 3 Phasen |
| Träge Netzsicherung | 125 A |
| Versorgungskabel (≤10 m) | 2 × 35 + 16 mm² |
TYPISCHE ANWENDUNGEN
Produktionsablauf mit acht Stationen
Das vormontierte Kunststoffgehäuse und die Metallteile werden in die Vorrichtung eingelegt. Bedienerbeladung oder optionale automatische Zuführung sind möglich.
Das Kunststoffteil wird mit einer automatischen Heißpresse vernietet.
Die vom Band zugeführte Diode wird automatisch geschnitten und auf dem Produkt positioniert.
Die beiden Diodenanschlüsse werden an einer Zweikolbenstation mit MFDC-Transformator in einer Piano-Schweißfolge geschweißt.
Automatische Lötdrahtzuführung und Lötmaschine füllen das erste Bad mit flüssigem Lot. Eine Lötkolbenreinigungsstation ist vorhanden.
Automatische Lötdrahtzuführung und Lötmaschine füllen das zweite Bad mit flüssigem Lot. Eine Lötkolbenreinigungsstation ist vorhanden.
Das Produkt wird kontrolliert und/oder markiert.
Das fertige Produkt wird automatisch entladen.
FÜR IHRE ANWENDUNG ENTWICKELT
Präzision bis ins Detail.
Angaben zur Produktfamilie aus dem aktuellen Akwa Technic-Katalog. Das Original-Datenblatt enthält modellspezifische Werte, Abmessungen, Ausstattung und Betriebsanforderungen.
| Nennleistung (20 % ED) | 111 kVA |
| Nennleistung (50 % ED) | 70 kVA |
| Kapazität | 600 Stück/Stunde |
Produkteigenschaften
- 1. Station — Beladung: Das vormontierte Kunststoffgehäuse und die Metallteile werden in die Vorrichtung eingelegt. Bedienerbeladung oder optionale automatische Zuführung sind möglich.
- 2. Station — Heißpressvernieten: Das Kunststoffteil wird mit einer automatischen Heißpresse vernietet.
- 3. Station — Diodenschneiden und Einsetzen: Die vom Band zugeführte Diode wird automatisch geschnitten und auf dem Produkt positioniert.
- 4. Station — MFDC-Schweißen: Die beiden Diodenanschlüsse werden an einer Zweikolbenstation mit MFDC-Transformator in einer Piano-Schweißfolge geschweißt.
- 5. Station — Lötbad 1: Automatische Lötdrahtzuführung und Lötmaschine füllen das erste Bad mit flüssigem Lot. Eine Lötkolbenreinigungsstation ist vorhanden.
- 6. Station — Lötbad 2: Automatische Lötdrahtzuführung und Lötmaschine füllen das zweite Bad mit flüssigem Lot. Eine Lötkolbenreinigungsstation ist vorhanden.
- 7. Station — Kontrolle und/oder Markierung: Das Produkt wird kontrolliert und/oder markiert.
- 8. Station — Automatische Entladung: Das fertige Produkt wird automatisch entladen.