Автоматизация
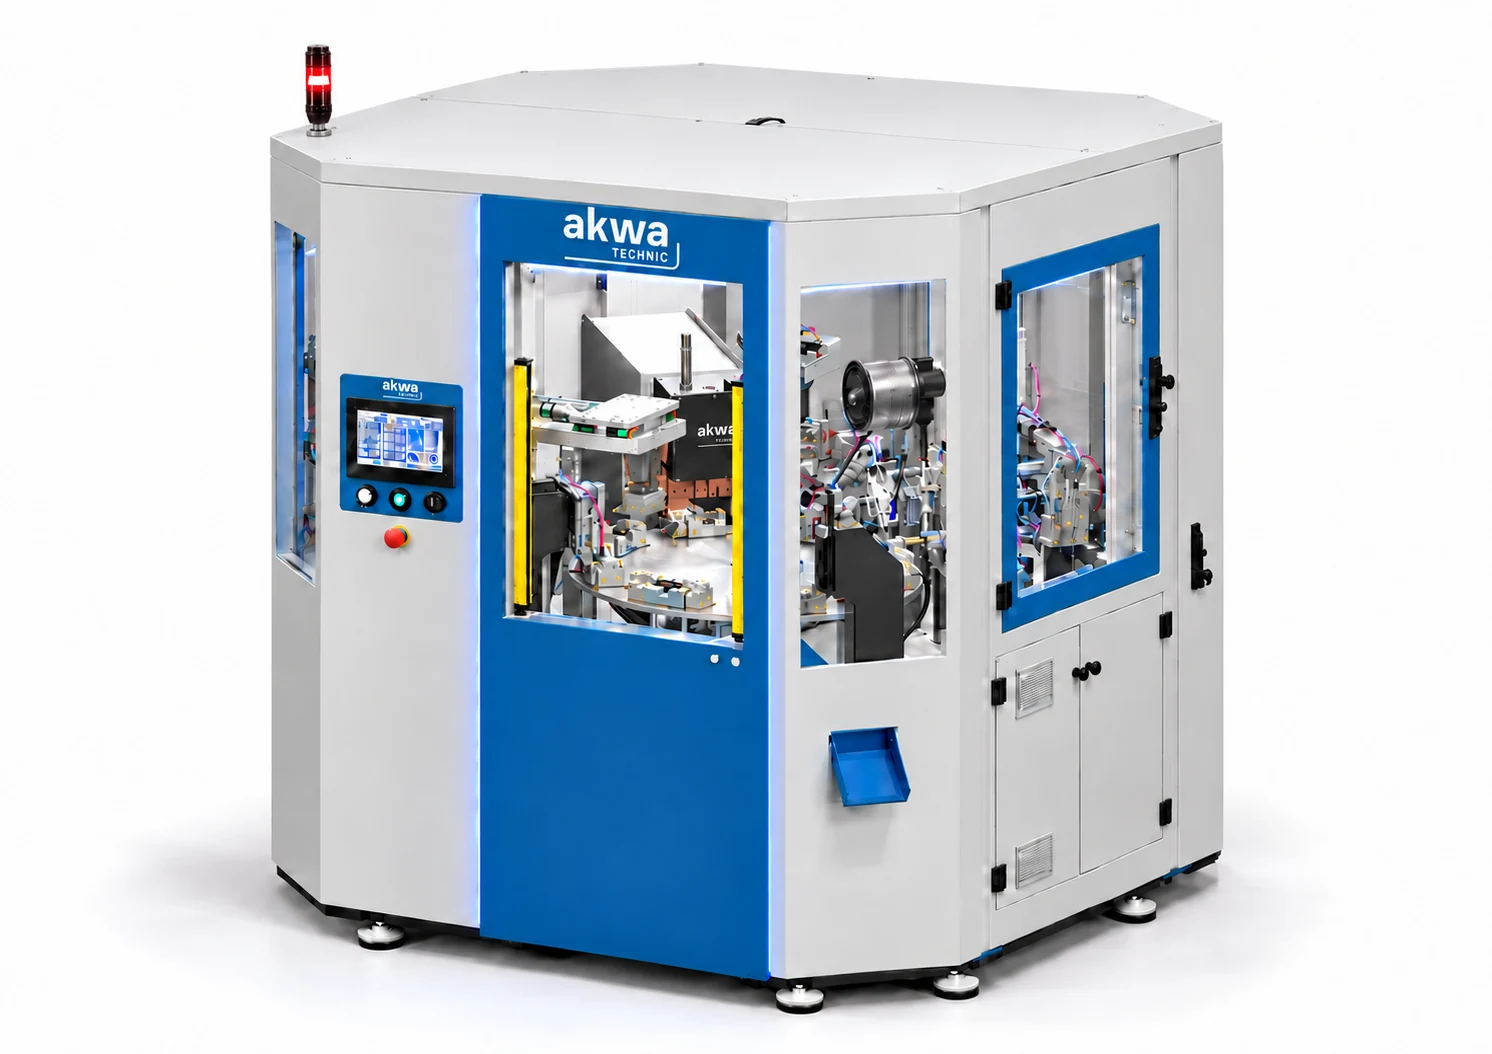
Автоматическая линия производства Junction Box
Производит распределительные коробки солнечных панелей на поворотном столе с восемью станциями. Линия объединяет горячую клепку пластика, резку и установку диодов из ленты, сварку MFDC, заполнение двух полостей припоем, контроль и/или маркировку и автоматическую выгрузку. На первой станции предусмотрена загрузка оператором или опциональная автоматическая подача.
Конфигурации зависят от модели и применения.
Запросить предложение MFDC · Открыть технический листНужна помощь? +90 (212) 485 88 71
РЕАЛЬНЫЕ ДАННЫЕ ИЗ ТЕХНИЧЕСКОЙ КАРТЫ
Настройте свой станок.
Результаты — это значения модели из оригинальной технической карты.
Код модели: APDT8/111mf
Технические значения выбранной модели
| Номинальная мощность (ПВ 20%) | 111 kVA |
| S1P | 54 kVA |
| Номинальная мощность (ПВ 50%) | 70 kVA |
| Вторичное напряжение (V2) | 8,3 V |
| I2P | 6 kA |
| Раскрытие губок | 20 mm |
| Ход сварочной губки | 30 mm |
| Давление воздуха | 2 / 8 bar |
| Производительность | 600 шт./час |
| Усилие электрода | 75 daN |
| Температура воды на входе (мин.-макс.) | 16 / 21 °C |
| Расход воды на входе (мин.) | 14 l/min |
| Охлаждение трансформатора | Вода |
| Масса | 2250 ± 50 kg |
| Габариты (Ш × Д × В) | 1800 × 1950 × 2050 mm |
| Напряжение питания / фазы | 500 V · 50/60 Hz · 3 фазы |
| Предохранитель с задержкой | 125 A |
| Кабель питания (≤10 м) | 2 × 35 + 16 mm² |
Все значения взяты дословно из оригинальной многоязычной технической карты.
MFDC · Автоматическая линия производства Junction Box
| MFDC | APDT8/111mf |
|---|---|
| Номинальная мощность (ПВ 20%) | 111 kVA |
| S1P | 54 kVA |
| Номинальная мощность (ПВ 50%) | 70 kVA |
| Вторичное напряжение (V2) | 8,3 V |
| I2P | 6 kA |
| Раскрытие губок | 20 mm |
| Ход сварочной губки | 30 mm |
| Давление воздуха | 2 / 8 bar |
| Производительность | 600 шт./час |
| Усилие электрода | 75 daN |
| Температура воды на входе (мин.-макс.) | 16 / 21 °C |
| Расход воды на входе (мин.) | 14 l/min |
| Охлаждение трансформатора | Вода |
| Масса | 2250 ± 50 kg |
| Габариты (Ш × Д × В) | 1800 × 1950 × 2050 mm |
| Напряжение питания / фазы | 500 V · 50/60 Hz · 3 фазы |
| Предохранитель с задержкой | 125 A |
| Кабель питания (≤10 м) | 2 × 35 + 16 mm² |
ТИПОВЫЕ ПРИМЕНЕНИЯ
Производственный процесс на восьми станциях
Предварительно собранные пластиковый корпус и металлические детали загружаются в оснастку. Доступна загрузка оператором или опциональная автоматическая подача.
Пластиковая деталь автоматически заклепывается горячим прессом.
Диод, подаваемый из ленты, автоматически отрезается и устанавливается на изделие.
Оба вывода диода свариваются последовательно по схеме «пиано» на двухпоршневой станции с трансформатором MFDC.
Автоматическая подача проволочного припоя и паяльная машина заполняют первую полость расплавленным припоем. Предусмотрена станция очистки паяльника.
Автоматическая подача проволочного припоя и паяльная машина заполняют вторую полость расплавленным припоем. Предусмотрена станция очистки паяльника.
Выполняется контроль и/или маркировка изделия.
Готовое изделие автоматически выгружается.
СОЗДАНО ПОД ВАШУ ЗАДАЧУ
Точность в каждой детали.
Характеристики серии из текущего каталога Akwa Technic. Оригинальная техническая карта содержит параметры конкретной модели, размеры, оснащение и требования к эксплуатации.
| Номинальная мощность (ПВ 20%) | 111 kVA |
| Номинальная мощность (ПВ 50%) | 70 kVA |
| Производительность | 600 шт./час |
Особенности продукта
- 1. Станция — Загрузка: Предварительно собранные пластиковый корпус и металлические детали загружаются в оснастку. Доступна загрузка оператором или опциональная автоматическая подача.
- 2. Станция — Горячая клепка: Пластиковая деталь автоматически заклепывается горячим прессом.
- 3. Станция — Резка и установка диода: Диод, подаваемый из ленты, автоматически отрезается и устанавливается на изделие.
- 4. Станция — Сварка MFDC: Оба вывода диода свариваются последовательно по схеме «пиано» на двухпоршневой станции с трансформатором MFDC.
- 5. Станция — Полость припоя 1: Автоматическая подача проволочного припоя и паяльная машина заполняют первую полость расплавленным припоем. Предусмотрена станция очистки паяльника.
- 6. Станция — Полость припоя 2: Автоматическая подача проволочного припоя и паяльная машина заполняют вторую полость расплавленным припоем. Предусмотрена станция очистки паяльника.
- 7. Станция — Контроль и/или маркировка: Выполняется контроль и/или маркировка изделия.
- 8. Станция — Автоматическая выгрузка: Готовое изделие автоматически выгружается.