Automatisation
Automatisation du soudage de supports de plaques
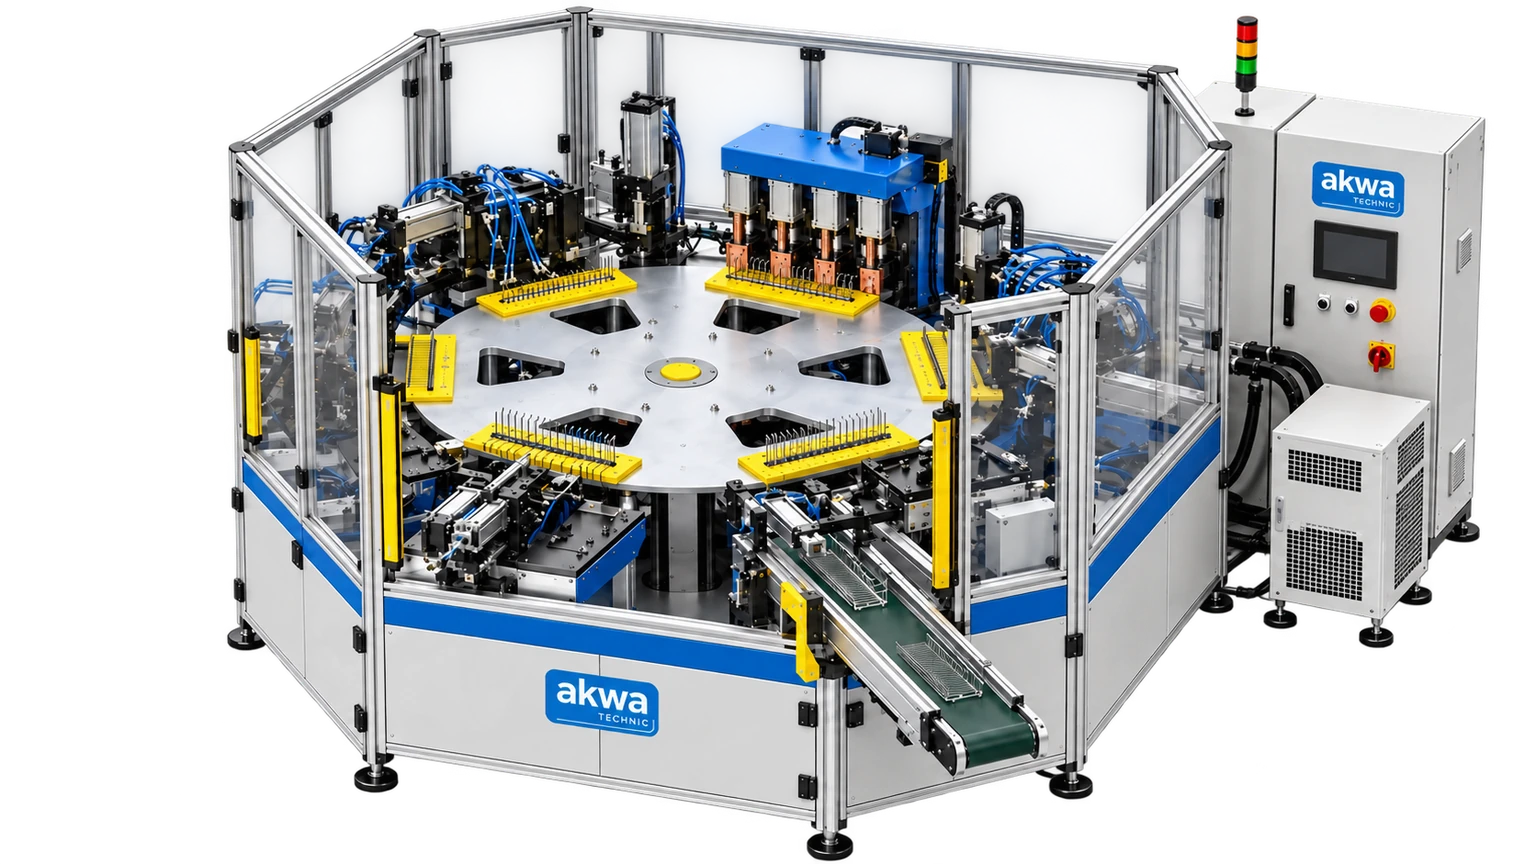
AKWA Technic Automatisation du soudage de supports de plaques combine le chargement, le positionnement et le soudage des fils de base et des broches avec le transfert automatique des pièces finies vers la sortie dans une cellule de production. Les deux types ont un temps de cycle de 4 secondes. Le type 6-station avec pliage d'oreille servocommandé et le type 4-station sans pliage sont disponibles avec des transformateurs de soudage 4 × 60 kVA AC ou 4 × 111 kVA MFDC.
Les configurations varient selon le modèle et l'application.
Demander un devis AC / MFDC · Voir la fiche techniqueBesoin d'aide ? +90 (212) 485 88 71
CONFIGURATION DE PRODUCTION
Configurez votre machine.
Choisissez entre deux configurations de postes et deux technologies de soudage.
Vidéos du produit
Configuration: 6 stations · AC
Valeurs techniques du modèle sélectionné
| Nombre de gares | 6 |
| Temps de cycle | 4 s |
| Pliage des oreilles | Servocommandé |
| Nombre de transformateurs | 4 |
| Puissance nominale par transformateur | 60 kVA |
| Cycle de service de puissance nominale | 50% |
| Technologie de soudage | Courant alternatif (AC) |
| Fréquence de fonctionnement | 50/60 Hz |
| Tension secondaire de référence | 7,1 V |
| Type de refroidissement | Refroidi par eau |
Les valeurs techniques sont retranscrites à partir des informations produit actuelles fournies.
AC / MFDC · Automatisation du soudage de supports de plaques
| AC / MFDC | 6 stations · AC | 6 stations · MFDC | 4 stations · AC | 4 stations · MFDC |
|---|---|---|---|---|
| Nombre de gares | 6 | 6 | 4 | 4 |
| Temps de cycle | 4 s | 4 s | 4 s | 4 s |
| Pliage des oreilles | Servocommandé | Servocommandé | Aucun | Aucun |
| Nombre de transformateurs | 4 | 4 | 4 | 4 |
| Puissance nominale par transformateur | 60 kVA | 111 kVA | 60 kVA | 111 kVA |
| Cycle de service de puissance nominale | 50% | 20% | 50% | 20% |
| Technologie de soudage | Courant alternatif (AC) | Courant continu moyenne fréquence (MFDC) | Courant alternatif (AC) | Courant continu moyenne fréquence (MFDC) |
| Fréquence de fonctionnement | 50/60 Hz | 1000 Hz | 50/60 Hz | 1000 Hz |
| Tension secondaire de référence | 7,1 V | 8,3 V | 7,1 V | 8,3 V |
| Type de refroidissement | Refroidi par eau | Refroidi par eau | Refroidi par eau | Refroidi par eau |
Type de station 6 : Soudage et pliage d'oreille asservi
Les fils de base formant la structure de support du support de plaque sont chargés dans le luminaire. Des guides et des pinces les maintiennent dans la bonne position tout au long du traitement.
Les fils à broches supportant les plaques sont transférés vers un peigne à des espacements correspondant à la géométrie du produit.
La position du fil et la présence des pièces sont vérifiées. Les fils sont centrés et serrés, prêts à être soudés.
Les joints entre les broches et les fils de base sont soudés par un groupe de soudage à quatre transformateurs. La technologie AC ou MFDC est sélectionnée en fonction des besoins de production.
Les oreilles du support de plaque sont formées par un mécanisme de pliage servocommandé, complétant le pliage des oreilles au sein de l'automatisation du soudage.
Le support de plaque terminé est retiré du montage et transféré vers le convoyeur de sortie. La table rotative prépare le cycle suivant.
Type de station 4 : Automatisation du soudage sans pliage
Les fils de base formant la structure de support du support de plaque sont chargés dans le luminaire. Des guides et des pinces les maintiennent dans la bonne position tout au long du traitement.
Les fils à broches sont transférés vers le peigne ; la disposition et la position des fils sont vérifiées avant le soudage.
Les joints entre les broches et les fils de base sont soudés par un groupe de soudage à quatre transformateurs. La technologie AC ou MFDC est sélectionnée en fonction des besoins de production.
Le support de plaque terminé est retiré du montage et transféré vers le convoyeur de sortie. La table rotative prépare le cycle suivant.
CONSTRUIT AUTOUR DE VOTRE APPLICATION
Précision dans les moindres détails.
Spécifications de la famille du catalogue Akwa Technic actuel. La fiche technique originale comprend les évaluations au niveau du modèle, les dimensions, l'équipement et les exigences de fonctionnement.
| Temps de cycle | 4 s |
| Nombre de gares | 6 / 4 |
| Puissance nominale par transformateur | AC : 60 kVA (%50 DT) / MFDC : 111 kVA (%20 DT) |
Caractéristiques du produit
- Type de station 6 : Soudage et pliage d'oreille asservi - 1. Chargement des fils de base : Les fils de base formant la structure de support du support de plaque sont chargés dans le luminaire. Des guides et des pinces les maintiennent dans la bonne position tout au long du traitement.
- Type de station 6 : Soudage et pliage d'oreille asservi - 2. Chargement des fils à broches : Les fils à broches supportant les plaques sont transférés vers un peigne à des espacements correspondant à la géométrie du produit.
- Type de station 6 : Soudage et pliage d'oreille asservi - 3. Centrage et contrôle des pièces : La position du fil et la présence des pièces sont vérifiées. Les fils sont centrés et serrés, prêts à être soudés.
- Type de station 6 : Soudage et pliage d'oreille asservi - 4. Soudage par résistance à quatre têtes : Les joints entre les fils de la broche et de la colonne vertébrale sont soudés par un groupe de soudage à quatre transformateurs. La technologie AC ou MFDC est sélectionnée en fonction des besoins de production.
- Type de station 6 : Soudage et pliage d'oreille asservi - 5. Cintrage des oreilles servocommandé : Les oreilles du support de plaque sont formées par un mécanisme de pliage servocommandé, complétant le cintrage des oreilles au sein de l'automatisation du soudage.
- Type de station 6 : Soudage et pliage d'oreille asservi - 6. Déchargement automatique : Le support de plaque terminé est retiré du montage et transféré vers le convoyeur de sortie. La table rotative prépare le cycle suivant.
- Type de station 4 : Automatisation du soudage sans pliage - 1. Chargement des fils de base : Les fils de base formant la structure de support du support de plaque sont chargés dans le luminaire. Des guides et des pinces les maintiennent dans la bonne position tout au long du traitement.
- Type de station 4 : Automatisation du soudage sans pliage - 2. Chargement des fils à broches et inspection de la position : les fils à broches sont transférés au dispositif de peigne ; la disposition et la position des fils sont vérifiées avant le soudage.
- Type de station 4 : Automatisation du soudage sans pliage - 3. Soudage par résistance à quatre têtes : Les joints entre les fils de la broche et de la colonne vertébrale sont soudés par un groupe de soudage à quatre transformateurs. La technologie AC ou MFDC est sélectionnée en fonction des besoins de production.
- Type de station 4 : Automatisation du soudage sans pliage - 4. Déchargement automatique : Le support de plaque terminé est retiré du montage et transféré vers le convoyeur de sortie. La table rotative prépare le cycle suivant.